Aller au contenu

Un problème qu'on ne voit pas, on ne le résout pas.

J'ai passé trente ans dans l'industrie des véhicules industriels et spéciaux et des machines agricoles, entre la ligne de montage, la qualité, le développement produit, l'assistance technique et la supply chain. Au fil de ces années, j'ai appris à aborder les problèmes toujours à partir du même point : il faut d'abord les voir clairement, ensuite on peut en chercher la cause. AndonLab est le nom que j'ai donné à cette façon de travailler.

30 ans
Ligne de montage,
Iveco Suzzara
Conseil
d'administration
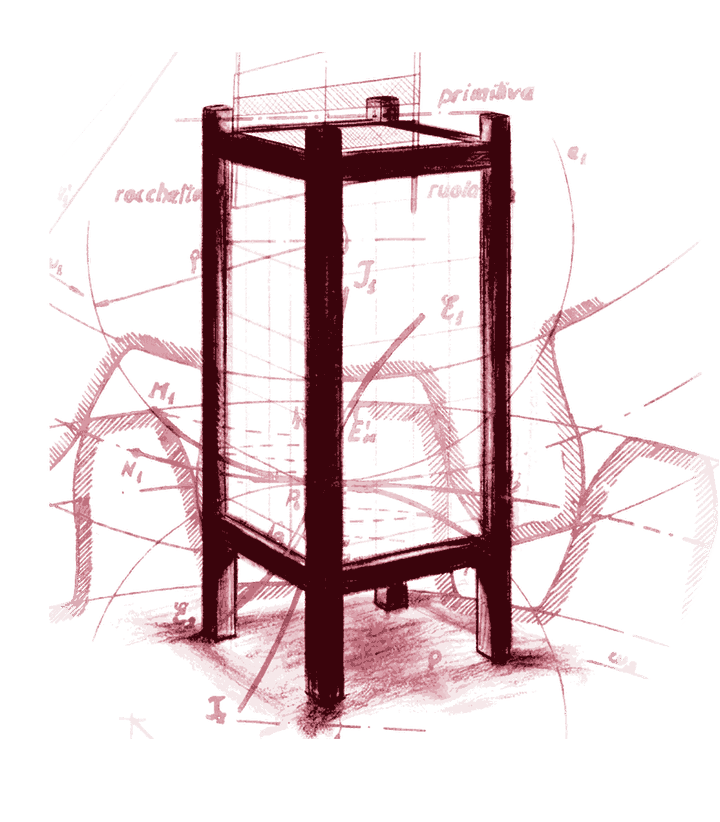
Une lanterne andon dessinée au crayon sur une planche technique de roues dentées.
ANDONLe signal qui arrête la ligne
Pourquoi ce symbole

C'est une lanterne andon japonaise, dessinée sur l'épure d'une roue dentée tirée d'un vieux cours de mécanique appliquée. J'ai voulu les garder ensemble parce que, du moins d'après mon expérience, la lumière sert à voir le problème et le dessin sert à le résoudre, et aucun des deux ne suffit seul.

Les inefficacités qui coûtent le plus cher sont celles auxquelles on s'est habitué.

Une panne machine se voit tout de suite et quelqu'un s'en occupe. Les pertes qui pèsent le plus dans la durée sont d'une autre nature : celles qu'une organisation a cessé de remarquer parce qu'« on a toujours fait comme ça », qui coûtent un peu chaque jour et qui apparaissent rarement dans un reporting. Celles que j'ai rencontrées le plus souvent sont au nombre de six, et vous les trouverez ci-dessous.

Des anomalies qui reviennent

Le même défaut réapparaît chaque trimestre et il est contenu à chaque fois, mais la cause racine reste ouverte. Le coût finit en garantie et chez le client.

Des informations dispersées

La solution à une panne existe souvent déjà, mais elle se trouve dans un mail, dans un fichier sur le bureau de quelqu'un ou dans la mémoire d'un technicien proche de la retraite, et ceux qui en auraient besoin n'arrivent pas à la trouver.

Des processus manuels déguisés en numérique

Des tableurs qui passent de main en main, des doubles saisies, des données réalignées une fois par mois. L'ERP est là, mais une bonne partie du travail se fait à côté.

Une qualité réactive

Le problème émerge quand le client réclame, et à ce moment-là la qualité devient un bureau qui court après les problèmes au lieu d'une fonction qui les prévient.

Des outils que personne n'utilise

Des logiciels conçus par des gens qui n'ont jamais travaillé sur une ligne de montage, sur un banc d'essai ou dans un atelier d'après-vente. Ils sont souvent très complets et très chers, et c'est justement pour cela qu'ils sont peu utilisés.

Des décisions sans données

Les priorités se fixent en réunion, souvent selon celui qui parle le plus fort. Les données existent, mais elles n'arrivent pas à temps sur la table où l'on décide.

Signaux allumés : 0 sur 6 Sur une ligne de production, quand quelque chose ne va pas, l'opérateur tire le cordon ou appuie sur le bouton de l'andon et le chef d'équipe intervient. Dans les bureaux et les fonctions support, un signal équivalent manque en général, ou bien il existe et personne ne le regarde.

Un nom pour une façon de travailler.

AndonLab est le nom que j'ai donné à ma philosophie professionnelle et à cet espace, où je rassemble ce que j'ai appris et ce que je suis en train de construire. Les deux mots correspondent aux deux moitiés du même travail.

Andon

Rendre le problème visible

Dans le Lean Production, l'andon est le dispositif qui signale immédiatement une anomalie sur la ligne. Derrière, il y a un choix d'organisation précis : celui qui travaille sur le produit a le droit, et la responsabilité, d'arrêter le processus quand la qualité ou la sécurité sont en jeu.

S'arrêter coûte, et c'est pour cela que beaucoup d'entreprises finissent par éteindre le signal ou par ne plus le regarder. D'après ce que j'ai vu, pourtant, une heure de ligne arrêtée coûte presque toujours moins qu'un défaut qui arrive chez le client et reste en garantie pendant des années.

Lab

Construire la réponse et l'éprouver

Une fois le problème vu, il faut un endroit où construire une réponse et l'essayer sur le terrain. Dans mon cas, il réunit l'expérience industrielle, l'observation directe des processus, les données et les outils numériques.

Ce qui m'intéresse, ce sont des solutions petites et vérifiables, qu'une personne puisse commencer à utiliser en quelques jours et dont on puisse mesurer l'effet dans les semaines suivantes. Les plateformes qui demandent des mois de paramétrage avant de donner un résultat, c'est autre chose, et ce n'est pas ce que je cherche à faire.

En pratique, il s'agit de repérer ce qui ralentit le travail, génère du gaspillage ou compromet la qualité, et de transformer l'expérience en solutions, organisationnelles ou numériques, que l'entreprise soit ensuite capable de faire vivre.

Trente ans dans l'industrie, des usines à la direction d'organisations complexes.

Iveco / CNH Industrial, environ 18 ans
SDF, 2015–2026
CA
1995Diplôme, La Sapienza
1997Ligne du Daily, Suzzara
2000Valladolid, Espagne
2005Eurocargo
2008Lyon, Irisbus
2011IDV, Magirus
2013Lyon, Bus
2015SDF, Qualité
2021–2024CA du groupe SDF, COO à partir de 2023
2025–2026Vitibot, puis AndonLab

J'ai travaillé à la fois dans les usines, près de la ligne de montage, du banc d'essai et de l'atelier d'après-vente, et dans les sièges, avec des responsabilités de direction jusqu'au conseil d'administration. Avoir traversé les fonctions de l'entreprise m'a permis de comprendre où les problèmes se forment et comment les résoudre.

Le client comme référence

Dans mon travail, j'ai toujours cherché à orienter les activités des organisations vers les clients et leur satisfaction. J'ai eu l'occasion de travailler avec des clients très différents : des professionnels qui utilisent des véhicules utilitaires pour travailler, des exploitants municipaux qui assurent le transport public des collectivités, des agriculteurs, des armées de la moitié de l'Europe engagées dans des missions de maintien de la paix à travers le monde.

LES ÉTAPES

Les débuts, chez Iveco et en Espagne1997–2005 · de la ligne du Daily à Suzzara (Italie) à celle de Valladolid (Espagne)

J'ai commencé en 1997 chez Iveco à Suzzara (Italie), sur la ligne de montage du Daily, comme responsable de ligne de production ; je suis ensuite passé à la qualité atelier et à la qualité produit. En décembre 2000, je suis parti à Valladolid (Espagne), d'abord comme Plant Quality Manager puis comme responsable de l'atelier de tôlerie-ferrage, et j'y suis resté plus de quatre ans. C'est là que j'ai appris à travailler dans une usine et une culture industrielle différentes des miennes.

Iveco et CNH Industrial2005–2015 · Eurocargo, un an à piloter Irisbus, Défense, de nouveau Bus

De 2005 à 2008, je me suis occupé de la qualité produit de la gamme Eurocargo.

De 2008 à 2011, j'ai travaillé à Lyon (France), chez Irisbus, à la tête de la Customer Satisfaction & Quality, qui réunissait qualité et assistance technique à l'échelle européenne. Pendant environ un an, l'entreprise est restée sans business leader, et avec les collègues des autres directions nous avons géré Irisbus, de fait une entreprise dans l'entreprise, en quasi-autonomie, avec une revue mensuelle directement avec l'administrateur délégué d'Iveco, qui avait assuré la fonction par intérim. Cela a été une croissance professionnelle importante et une expérience de vie dont je garde un excellent souvenir.

De 2011 à 2013, j'ai dirigé la qualité produit d'Iveco Defence Vehicles. Pendant cette période, j'ai pu parler avec ceux qui utilisaient les véhicules IDV sur les théâtres d'opérations des missions de maintien de la paix. Cela a été une expérience éclairante, et ce qui m'a le plus marqué, c'est le sens et la valeur de la fiabilité dans ce type de mission.

De 2013 à 2015, je suis retourné à Lyon (France), pour la qualité produit de toute la Product Line Bus.

SDF, jusqu'au conseil d'administration2015–2026 · qualité, fiabilité, réorganisation, CA et COO

De juin 2015 à mars 2026, j'ai travaillé chez SDF, Same Deutz-Fahr, multinationale à actionnariat familial qui conçoit et fabrique des tracteurs et des machines agricoles. Je suis entré à la Qualité et, au fil des années, j'ai occupé des postes de responsabilité croissante : de 2021 à 2024, j'ai été membre du conseil d'administration du groupe et, entre 2023 et 2024, Chief Operating Officer ; j'ai aussi été co-administrateur délégué de SDF Italia SpA.

Ce furent plus de dix ans pendant lesquels j'ai conduit le travail sur la qualité et la fiabilité du produit et, avec des responsabilités de plus en plus larges, l'évolution de l'organisation et des processus, y compris par leur digitalisation. Avec les équipes que j'ai dirigées, nous avons obtenu des résultats importants sur la fiabilité du produit, les coûts de garantie, le niveau de service de l'assistance technique, l'efficacité industrielle, ainsi que le développement et l'industrialisation de nouveaux produits.

Vitibot, à Reims2025 · direction générale d'une scale-up

En 2025, j'ai pris la direction générale de Vitibot SA à Reims (France), entreprise adossée à SDF qui développe des robots autonomes 100 % électriques pour la vigne. C'est une structure petite et technologiquement avancée, avec les problèmes typiques d'une scale-up : très différente d'un groupe structuré, et c'est justement pour cela qu'elle m'a beaucoup appris.

Ce que j'ai appris à mes dépens

J'ai presque toujours travaillé sur des produits technologiquement complexes, avec un grand nombre de composants et un contenu d'innovation élevé, utilisés dans les contextes les plus divers. Avec le temps, j'ai appris que l'expérience est une base solide, mais qu'il suffit de sortir un peu des schémas connus pour qu'elle ne suffise plus. C'est justement la compétence qui indique où il faut appliquer un processus rigoureux et où le savoir-faire acquis suffit déjà.

Il m'est arrivé plus d'une fois de travailler avec des fournisseurs de haut niveau qui ont découvert les limites de leurs propres standards à partir d'une panne sur les produits dont j'étais responsable. Leur compétence était réelle, mais elle avait été construite sur des conditions d'utilisation différentes, et pour arriver à la cause il a fallu remettre en question même ce qui semblait acquis.

J'ai vu des plans de production nés ambitieux se révéler, chemin faisant, irréalistes. Quand personne ne le dit à temps, la facture arrive d'un seul coup : d'abord à l'usine, puis chez le client. Vérifier les hypothèses d'un plan au départ coûte beaucoup moins cher que de rattraper après.

Et j'ai vu aussi l'issue inverse : des problèmes à résoudre sur des machines déjà livrées qui, traités avec le réseau après-vente, ont fini par renforcer la relation avec les clients au lieu de la compromettre. La cohérence et le sérieux sont les ingrédients de base d'une relation de confiance, et la confiance est l'un des éléments clés de la satisfaction du client.

Les personnes

Parmi les choses que j'ai faites pendant ces années, l'une de celles auxquelles j'ai consacré le plus d'attention est la progression de mes collaborateurs. J'ai cherché à construire des responsabilités et des compétences au sein des équipes, de façon qu'elles ne dépendent pas de moi, parce que c'est ce qui reste dans l'entreprise quand un manager s'en va.

Ce que j'emporte avec moi

D'abord, un trait auquel je tiens beaucoup : la capacité à m'immerger dans les nouvelles réalités où je me retrouve à travailler et à écouter sans préjugés. Elle m'a servi à l'étranger, en Espagne et en France, et de nouveau en 2015, quand je suis passé d'un groupe coté en bourse à une multinationale à actionnariat familial, avec une culture d'entreprise très différente. Je pars toujours du respect de l'existant, qui a souvent derrière lui une histoire importante qui l'a rendu tel qu'il est aujourd'hui, et je veux comprendre avant de me prononcer. Ensuite, quand il faut décider, je décide avec fermeté, en connaissance de cause.

Ensuite, la capacité à regarder une entreprise industrielle comme un système unique, où le développement produit, la production, la supply chain, la qualité et l'assistance technique dépendent les uns des autres et doivent être pilotés ensemble, avec le client comme référence commune. Je l'ai appris dans de grands groupes internationaux et dans une scale-up, en passant de la ligne de montage à la direction des opérations d'un groupe et à son conseil d'administration. Ce sont des niveaux où l'horizon des décisions change beaucoup, et à chacun d'eux j'ai cherché à traduire les choix stratégiques en organisation et en processus que les personnes soient capables de porter.

De ce parcours vient aussi une méthode : relier le problème sur le terrain, le processus qui le génère, les données qui le décrivent et la décision qui le résout ou le reporte, et mesurer chaque amélioration avec un indicateur défini et partagé avant de débuter. Je l'applique de la même manière à un défaut récurrent et à la réorganisation d'une fonction.

Les résultats de ces années, nous les avons obtenus avec les équipes que j'ai dirigées : aucun indicateur industriel ne bouge grâce à une seule personne. Les chiffres précis concernent les entreprises où j'ai travaillé et leur appartiennent ; si cela vous intéresse, j'en parle volontiers de vive voix, dans les limites de ce que je peux dire.
Ma façon de travailler, en quatre étapes.

Ce sont les étapes que je suis d'habitude, dans le même ordre. Elles n'ont rien d'original : c'est la façon dont on travaille quand, à la fin, quelqu'un doit répondre du résultat.

1OBSERVER

Regarder le problème là où il se produit

À l'usine, à l'atelier ou au bureau d'études, en parlant avec ceux qui font le travail, avant de proposer quelque solution que ce soit.

2CLARIFIER

Définir priorités et exigences

Établir ce qui doit être résolu tout de suite, ce qui peut attendre et ce qu'il vaut mieux ne pas toucher, dans une liste courte partagée avec ceux qui décident.

3CONCEVOIR

Construire une solution praticable

Une solution que les personnes et les systèmes existants soient capables de porter. Si l'organisation ne la tient pas, même la meilleure sur le papier ne dure pas.

4MESURER

Vérifier et consolider

Un indicateur défini et partagé avant de débuter, puis vérifié, et une passation bien faite, parce que le résultat doit tenir même quand celui qui l'a lancé n'est plus là.

Là où l'intelligence artificielle peut servir, et là où elle ne sert pas.

Je crois qu'il faudrait de temps en temps prendre le temps de regarder les choses de l'extérieur, avec un peu de recul. Je l'ai fait, avec l'objectif de comprendre lesquels des problèmes opérationnels que je connais bien peuvent être mieux traités avec les outils numériques d'aujourd'hui, et lesquels continueront à demander surtout des personnes, du processus et de la discipline. La digitalisation des processus a d'ailleurs fait partie de mon travail de façon constante ces dernières années.

Les domaines que je connais le mieux

  • Qualité produit et processus : réclamations terrain, garanties, causes racines
  • Operations et supply chain : stocks, S&OP, flux d'usine
  • Développement produit et lancement de nouveaux modèles
  • Assistance technique et réseau après-vente
  • Organisation des fonctions techniques et conduite du changement

Ce sont les domaines où je me sens capable de distinguer un vrai problème d'un problème seulement apparent.

Ce que j'essaie de faire

J'apprends à construire des applications web et mobiles pour vérifier une hypothèse : que les outils les plus utiles sont ceux conçus par des gens qui connaissent le processus, plus que ceux qui ont le plus de fonctions.

C'est un travail en cours. Ce qui fonctionne, je le publie dans le Lab.

NOTE

Je considère l'IA comme l'un des outils à ma disposition : il est logique de l'utiliser quand elle rend plus efficaces ceux qui travaillent ou plus facile l'accès à l'information. Si un problème se résout avec une procédure claire et un tableur, cela reste la bonne réponse. D'après mon expérience, la difficulté est de savoir précisément ce que l'outil doit faire, et pour le savoir il faut avoir fait ce travail.

Le Lab : là où j'essaie de construire des outils.

Pour l'instant, le Lab contient surtout des exercices sur des sujets d'intérêt général, qui m'ont servi à apprendre à développer des applications, des plus simples jusqu'à des projets plus exigeants. Les outils liés à mon métier y arriveront, à commencer par une analyse des réclamations en garantie, aujourd'hui en construction.

4 exercices publiés 1 outil en construction 5 idées dans la nomenclature
Aller au Lab

Si quelque chose dans ce que vous avez lu vous a rappelé un problème que vous connaissez, j'aurais plaisir à en parler.

J'aime échanger avec ceux qui travaillent chaque jour sur les processus industriels, la qualité, l'assistance technique ou la supply chain, autour de problèmes concrets, d'expériences ou d'idées d'outils à construire. Je réponds personnellement.

À partir de début 2027, AndonLab deviendra aussi une activité professionnelle. J'accompagnerai des entreprises industrielles sur la qualité, les opérations et l'assistance technique, avec des missions de conseil ou de management ; quand c'est la bonne réponse, aussi avec des outils numériques construits sur leurs processus.

Si vous envisagez une intervention de ce type pour l'année prochaine, nous pouvons commencer à en parler dès maintenant.

alessandro@andonlab.com
LinkedIn Italiano, English, Español, Français

Ce site ne collecte aucune donnée, n'utilise pas de cookies et ne suit pas les visites. Si vous m'écrivez, votre email reste entre vous et moi.

TitreAlessandro LucianiANDONLAB
Dessiné parA. Luciani
LieuTurin
Révision09 / 2026
Prochaine révision01 / 2027
Données collectéesAucune
Feuille1 sur 2
© 2026 Alessandro Luciani. Site personnel sans finalité commerciale.Aucun cookie, aucun traçage.